
Резьба, шестерни и другие детали
Винты, гайки и отверстия с резьбой, которые подходят друг к другу, а также шестерня, пружина, изогнутая труба, «ласточкин хвост», каплевидное отверстие, цековка и зенковка.
Кроме основных фигур, в библиотеке есть детали, которые было бы утомительно собирать самому. Все их потом можно изменить в настройках.
Резьба
Выберите «Резьба» в библиотеке фигур. В разделе «Тип» вы решаете, чем она будет:
- «Резьбовой стержень»: цилиндр с резьбой, например винт без головки.
- «Винт»: с головкой. Вы выбираете «Головка»: «Под шестигранник», «Потайная» или «Шестигранная».
- «Гайка»: подходящая гайка.
- «Резьбовое отверстие»: резьбовое отверстие. Это отверстие. Перетащите его в деталь, сгруппируйте оба, и в детали появится внутренняя резьба.
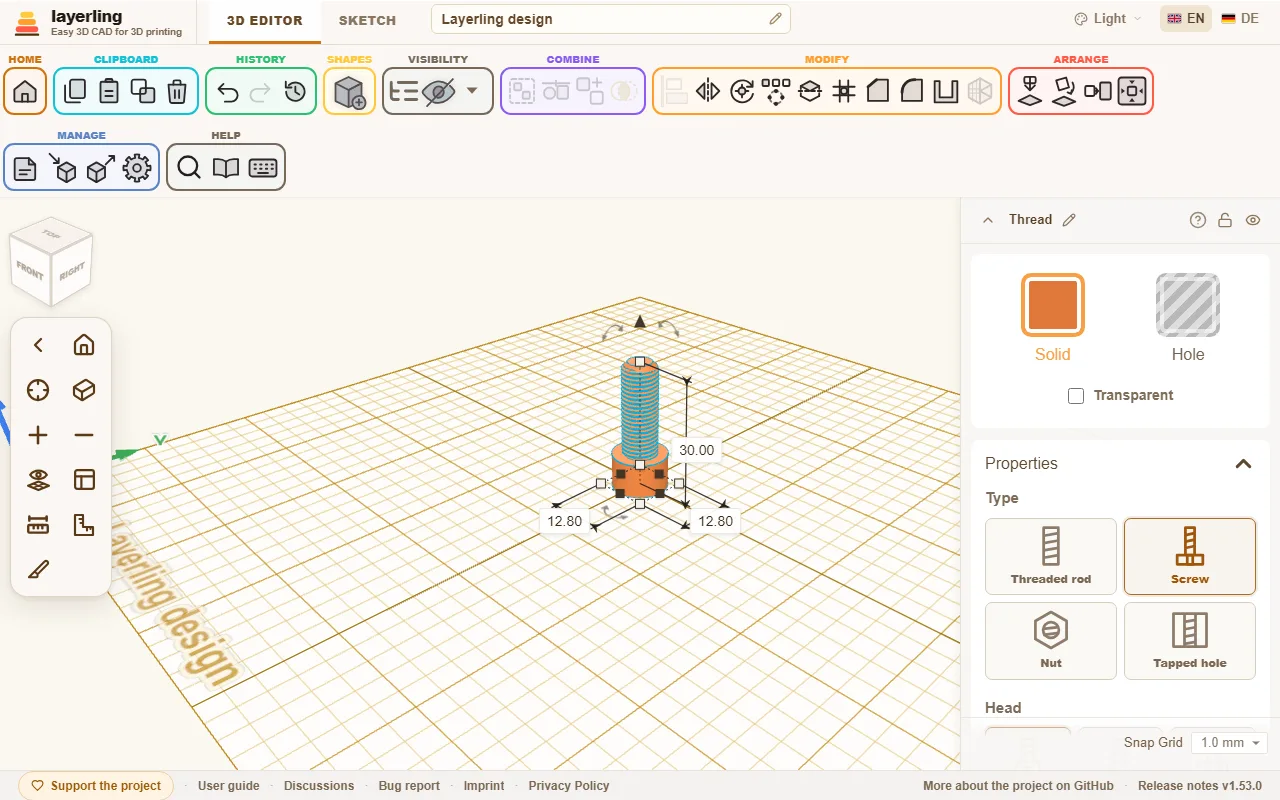
Размер вы выбираете в поле «Размер» из списка: метрические от M2 до M12, дюймовые UNC и UNF от № 4 до 1 дюйма и трубные резьбы от G1/16 до G4. Если выбрать «Свой размер», вы задаёте «Диаметр» и «Шаг» сами. Для дюймового размера или размера G поле вместо шага в миллиметрах запрашивает «Нитей на дюйм».
Список группирует размеры по сериям, а строка под полем называет серию выбранного размера с примерами, знакомыми из повседневной жизни:
- M, метрическая с крупным шагом: метрическая резьба с крупным шагом по ISO 261, как на стандартных винтах и гайках.
- UNC, дюймовая США с крупным шагом: винт камеры и штатива — это 1/4″-20 UNC (ISO 1222), у крупных головок штативов — 3/8″-16 UNC.
- UNF, дюймовая США с мелким шагом: те же диаметры, что у UNC, но с более мелким шагом (ASME B1.1).
- G, трубная резьба: шланг душа подключается через G1/2, заливной шланг стиральной машины — через G3/4. Садовый кран заканчивается резьбой G3/4, краны поменьше — G1/2; именно туда накручивается переходник быстросъёмной системы для шланга.
Размеры G — это цилиндрические трубные резьбы Уитворта по ISO 228-1, которые встречаются на фитингах для воды, газа, гидравлики и пневматики. Размер называет трубу, а не резьбу: у G1 поперёк резьбы 33,249 мм. При выборе размера G профиль становится «Уитворта (55°)», а при выборе метрического или дюймового размера возвращается к «V-резьба (ISO)». Профиль «Трапецеидальная» или «Круглая», выбранный вами самим, остаётся. Стандарт определяет только резьбу, поэтому головка винта и гайка на размере G получают те же пропорции, что и на диаметре, который вы задали сами. Конические трубные резьбы R, Rc и Rp не входят.
Другие настройки:
- «Направление»: «Правая» или «Левая».
- «Профиль»: «V-резьба (ISO)» — стандартный профиль метрических и дюймовых резьб, «Уитворта (55°)» — профиль трубных резьб G: 55° с округлёнными вершинами и впадинами. У «Трапецеидальная» и «Круглая» вершины и впадины плоские. Обычно они печатаются надёжнее, потому что тонких острий не образуется.
- «Свой (трапеция)»: трапеция, которую вы задаёте сами, с плоской вершиной и плоской впадиной одинаковой ширины. «Угол профиля» — угол между двумя боковыми сторонами зуба: 60° — острая V-резьба, 30° — трапецеидальная; если он не больше 90°, наклон боковых сторон к горизонтали — не меньше 45°, поэтому резьба печатается без поддержек. «Глубина резьбы» и «Диаметр сердцевины» — одна и та же мера, сказанная двумя способами: диаметр сердцевины равен диаметру минус удвоенная глубина, и изменение одного меняет другое. Новый свой профиль начинается с глубины, которую имеет V-резьба при 60°. У глубины есть пределы, зависящие от угла и шага: не меньше десятой части шага, не больше 40 % диаметра и не настолько глубоко, чтобы две боковые стороны занимали больше девяти десятых шага. Если изменить шаг, глубина меняется пропорционально; если масштабировать резьбу, масштабируется и глубина. Люфт и фаски работают, как у других профилей. Через связующее звено MCP профиль задаётся как
customсthreadFlankAngleиthreadDepth. - «Зазор (XY)»: для гайки и резьбового отверстия — зазор, который даёт напечатанной паре действительно свинчиваться. Чем грубее печатает ваш принтер, тем больший зазор нужно паре. Это добавка по всему диаметру, а зазор между боковыми сторонами V-резьбы составляет лишь около её половины, поэтому напечатенной паре нужно больше, чем можно ожидать: новые гайки начинаются с 0,4 мм; 0,3 — туго, 0,5 — свободно. Сначала напечатайте пробную пару. У стержней и винтов здесь свой зазор, который делает болт на столько же тоньше по диаметру. По умолчанию он равен 0. Куда отходит зазор, зависит от того, что с чем вы соединяете:
- Печатный винт и печатная гайка: оставьте винту 0, а зазор отдайте гайке (те самые стартовые 0,4 мм).
- Металлический винт в печатной гайке или резьбовом отверстии: весь зазор забирает печатная сторона, поэтому гайка сохраняет свои 0,4 мм. Если винт шатается, стоит попробовать потуже — 0,3 мм.
- Печатный винт в металлической гайке: у металлической гайки люфта нет, поэтому тоньше должен быть винт: здесь 0,3–0,4 мм — столько же, сколько взяла бы печатная гайка.
- «Люфт вдоль оси (Z)»: для гайки и резьбового отверстия — люфт вдоль оси, сверх «Зазор (XY)». Каждый зуб гайки становится тоньше на это значение, а диаметр остаётся как был. Причина: «Зазор (XY)» действует только на диаметр и раскрывает боковые стороны V-резьбы примерно на 0,58 своего значения. Кому нужен зазор между боковыми сторонами, приходится широко раскрывать диаметр — и получать поперечный люфт. Люфт вдоль оси решает эту задачу отдельно. По умолчанию он 0, чтобы сохранённая резьба не менялась, и максимум — пятая часть шага: больше от зубов гайки ничего бы не осталось. Поле есть только у гайки и резьбового отверстия; стержень и винт сохраняют свой собственный зазор. Подробнее — ниже, в разделе «Резьба для 3D-печати».
- «Фаска, верхний торец», «Фаска, нижний торец», «Фаска головки» и «Фаска ободка»: фаски на концах, чтобы резьба начиналась чисто, а у головки не было острой кромки. У стержня, гайки и резьбового отверстия каждый конец имеет собственную фаску, поэтому верх может быть длинным, низ коротким или вовсе без фаски. У винта фаска одна, на кончике, под именем «Фаска». У гайки и резьбового отверстия фаска — это запас, на который устье раскрывается сверх наружного диаметра; конус спускается под 45° до сердцевины резьбы, так что на наружном диаметре не остаётся уступа.
Переключение резьбы между «Резьбовой стержень» и «Резьбовое отверстие» сохраняет длину. Гайка и винт стартуют от стандартных размеров.
- «Качество»: насколько мелко рассчитывается резьба. Чем выше, тем точнее, но и медленнее.
Печатная резьба — отдельная тема. Сначала сделайте пару винт-гайка как пробу, прежде чем печатать крупную деталь, и подгоните зазор под свой принтер.
Резьба для 3D-печати
Напечатанной резьбе нужны зазоры в двух местах, и работают они по-разному:
- Зазор по диаметру («Зазор (XY)»): делает гайку шире. У винта тогда с каждой стороны зазор в половину этого значения: 0,2 мм при 0,4 мм. Резьба вращается легко, но винт может болтаться из стороны в сторону.
- Люфт вдоль оси («Люфт вдоль оси (Z)»): делает зубья гайки тоньше. Незатянутый винт может тогда ходить вдоль оси туда-обратно на это значение. Дополнительного зазора сбоку он не даёт.
Вместе они образуют зазор между боковыми сторонами: примерно 0,58 от зазора по диаметру плюс люфт вдоль оси. Пример для зазора 0,3 мм: раньше требовалось 0,5 мм по диаметру, то есть по 0,25 мм зазора с каждой стороны. Теперь хватает 0,2 мм по диаметру (по 0,1 мм с каждой стороны) и 0,2 мм вдоль оси — и зазор выходит 0,32 мм.
Что из этого следует
- У винта есть люфт вдоль оси. Без нагрузки он может ходить туда-обратно на это значение. Крепежу, крышкам и корпусам это безразлично; ходовому винту, который должен позиционировать точно, — нет, поэтому держите его там маленьким или нулевым.
- Зубья гайки становятся тоньше. При 0,3 мм и шаге 1,75 мм каждый зуб в середине тоньше почти на треть и заметно слабее. Для сильно нагруженных деталей возьмите лучше резьбу с более крупным шагом.
- Считать приходится больше. Форма зуба получает добавочные точки, треугольников у резьбы больше, и считается она чуть дольше.
- В экспорте STEP нет настоящих дуг у профиля Уитворта. Резьба «Уитворта (55°)» с люфтом вдоль оси уходит в инструмент кромок и экспорт STEP как форма зуба из прямых кусочков, без настоящих дуг окружностей. При 0 всё остаётся как раньше.
Советы
- Сначала пробная пара. Винт и гайка высотой всего по 4–6 мм печатаются за несколько минут. Напечатайте три пары с разным люфтом рядом и возьмите ту, что вращается легко и не болтается.
- Начните со значений, которые часто подходят. Зазор по диаметру 0,2–0,3 мм, люфт вдоль оси 0,2 мм. Если винт болтается из стороны в сторону — уменьшите зазор по диаметру; если заклинивает — увеличьте люфт вдоль оси. Если люфт вдоль оси вам не нужен, задайте по-старому 0,4 мм по диаметру.
- Люфт вдоль оси должен быть не меньше высоты слоя. Что тоньше одного слоя, принтер не различает. При высоте слоя 0,2 мм хорошо начать с 0,2 мм; при 0,1 мм хватит меньшего.
- Печатайте винт и гайку вертикально. Ось смотрит вверх, каждый виток лежит в целых слоях, и боковые стороны выходят чистыми. Лёжа, они провисают.
- Мелкие шаги трудны. Ниже примерно 1 мм шага витки часто срастаются. Резьба покрупнее или профиль «Трапецеидальная» с плоскими вершинами печатается надёжнее мелкой V-резьбы.
- Избегайте тонких острий. У V-резьбы узкое остриё, которое из-за ширины сопла принтер почти не накрывает. У профилей «Трапецеидальная» и «Круглая» зубья более плоские.
- Снимите заусенцы и приработайте. Первые витки часто тугие, потому что на боковых сторонах остаются мелкие наплывы печати. Покрутите туда-обратно несколько раз — и вращается легче. Фаска на входе помогает навинтить гайку.
- Другой принтер или филамент. Люфт зависит от принтера, материала и сопла. Напечатайте пробную пару заново, когда меняете что-то из этого.
Инструмент кромок берёт резьбу её точным телом. Вы можете снять фаску или скруглить деталь, которая несёт резьбу, прямо вместе с резьбой, либо кромки головки винта, см. Обработка кромок и создание оболочек. Расчёт кромок резьбы занимает время: несколько секунд для M6, около полуминуты для трубной резьбы G1/2. Быстрее всего обработать кромку головки винта всё же фаской головки в свойствах.
Шестерни
«Шестерня» бывает «Прямозубая шестерня», «Косозубая шестерня», «Шевронная шестерня» и «Коническая шестерня», а также «Зубчатый венец» и «Зубчатая рейка» (о них ниже). У новых шестерён под «Форма зуба» стоит «Эвольвентный»: зубья с эвольвентными боковыми сторонами, как их делают генераторы шестерён и как принято в машиностроении. Такие зубья чисто обкатываются друг по другу. Вы задаёте число «Зубья» и «Модуль (мм)», и размер следует сам: наружный диаметр равен модулю × (число зубьев + 2), делительная окружность — модулю × числу зубьев. Новые шестерни начинаются с модуля 2. Две шестерни входят в зацепление, когда у них одинаковый модуль и одинаковый «Угол зацепления» (обычно 20°), а центры разнесены на (число зубьев + число зубьев) × модуль / 2. Выделите обе шестерни, и панель свойств покажет это межосевое расстояние и насколько центры разнесены сейчас. Если зуб упирается в зуб, а не в промежуток, поверните одну из шестерён на полузуб — это 180°, поделённые на её число зубьев. «Люфт» немного снимает с зубьев, чтобы напечатанная пара не заклинивала. Значение задаётся для пары, и каждая шестерня берёт его половину; 0,2 мм — хорошая точка старта, 0 даёт точную шестерню. Ниже основной окружности боковая сторона зуба спускается прямой к впадине и не подрезается, как подрезал бы зуборезный инструмент. Для печати это подходит, но очень маленькая шестерёнка — меньше примерно 17 зубьев — может слегка тереть у впадины.
У косозубой шестерни добавляется «Угол наклона зубьев». С эвольвентными зубьями это истинный угол наклона зубьев на делительной окружности: две косозубые шестерни зацепляются, когда у них одинаковый модуль и одинаковый угол, у одной со знаком плюс, у другой со знаком минус. «Шевронная шестерня» — это две косозубые половины, повёрнутые в противоположные стороны: зубья идут в одну сторону до половины высоты и обратно после неё, стрелкой. Для 3D-печати у этого два плюса: шестерня сама центрируется на своём валу, и у неё нет осевого усилия, потому что силы двух половин гасят друг друга. Косозубая, в отличие от неё, толкает вбок вдоль своей оси. «Угол наклона зубьев» и «Качество спирали» вы задаёте, как у косозубой; угол действует на каждую половину. Две шевронные шестерни зацепляются, когда у них одинаковый модуль и одинаковый угол с противоположными знаками, у одной плюс, у другой минус. Прорези посередине, как у фрезерованных шевронных шестерён, нет: обе половины переходят друг в друга без ступеньки. Инструмент кромок и экспорт STEP берут шевронную шестерню как треугольную сетку, а не как точное тело.
Коническая шестерня берёт эвольвентные зубья и делает их к своему верху меньше. Это приближение, а не точно рассчитанная коническая пара.
«Круглый» — круглые зубья из дуг, как шестерня Useful в Tinkercad: вершинка и промежуток переходят друг в друга без угла. Так маленькие шестерни печатаются увереннее и крутятся легче, а на ручке-головке зубья дают приятный хват. Круглые зубья тоже задаются «Зубья», «Модуль (мм)» и «Люфт»; угла зацепления у них нет. Стоят они ниже эвольвентных, поэтому наружный диаметр равен модулю × (число зубьев + 1,2). Круглые шестерни одного модуля зацепляются между собой на том же межосевом расстоянии, что эвольвентные; с эвольвентной шестернёй такая не подойдёт.
«Простой» — прямые зубья, какие были у всех шестерён раньше. Там вы задаёте «Размер зуба» и «Ширина зуба» вручную. Старые проекты сохраняют их, пока вы не поменяете форму зуба. У всех трёх форм зуба есть «Центральное отверстие».
«Зубчатый венец» — зубчатый венец: зубья смотрят внутрь, и меньшая шестерня бегает внутри, как коронное колесо планетарной передачи. Настраивается он как эвольвентная или круглая шестерня — «Зубья», «Модуль (мм)» и «Люфт», — плюс «Обод», кольцо снаружи зубьев. Наружный диаметр равен модулю × (число зубьев + 2,5) плюс удвоенный обод, при круглых зубьях — модулю × (число зубьев + 1,7). Шестерня того же модуля бегает в нём, когда её центр стоит в (зубья венца − её зубья) × модуль / 2 от центра венца; выделите обе, и панель свойств покажет это расстояние. Для планетарной передачи: зубьев у венца = зубьев у солнечного колеса + 2 × зубьев у сателлита, например 30 = 12 + 2 × 9. Центрального отверстия у венца нет — он сам и есть кольцо. Между 26 и 33 зубьями его вершинки до четверти модуля ниже, потому что иначе у основной окружности образовался бы крошечный краешек; на зацепление это не влияет.
«Зубчатая рейка» — шестерня бесконечного радиуса: планка с зубьями вдоль одной стороны, боковые стороны которых — прямые под углом зацепления (у эвольвентных зубьев). Ширина (вдоль X) равна числу зубьев × шаг, а шаг — это π × модуль, поэтому рейки одного модуля стыкуются конец в конец, и каждый конец попадает в промежуток. Длина (вдоль Y) — это толщина планки, она свободная, лишь бы влезали зубья и полмиллиметра планки. Зубья смотрят вперёд, к зрителю домашнего вида; поверните рейку, как вам нужно. Шестерня того же модуля катится по ней, когда её центр стоит на её зубья × модуль / 2 перед делительной прямой; делительная прямая лежит на модуль позади вершинок зубьев, при круглых зубьях — на 0,6 модуля. Венец и рейка бывают с эвольвентными и круглыми зубьями, с простыми — нет; при смене типа шестерни модуль сохраняется.
Инструмент кромок и экспорт STEP берут любую шестерню её точным телом, эвольвентные боковые стороны — плавными кривыми. Косозубая шестерня на овальном контуре остаётся треугольной сеткой — как и косозубая с эвольвентными зубьями примерно от 31 зуба. Мелкие зубья ограничивают, насколько можно скруглить кромки: у шестерни с простыми зубьями диаметром 30 мм и 12 зубьями площадка между двумя зубьями у основания всего около 0,65 мм шириной, поэтому скругление всех кромок работает примерно до 0,5 мм, а у конической шестерни, у которой верх меньше, — примерно до 0,4 мм. Зубья косозубой шестерни наклонены, и это сужает площадку по её наклонным кромкам: чем больше угол наклона зубьев относительно высоты шестерни, тем меньше подходящее скругление. Кромки двух её плоских торцов можно скруглить, но фаска только на этих кромках не проходит в CAD-ядре; скруглите их или сделайте фаску на всех кромках сразу меньшего размера, например 0,2 мм.
Пружины
У «Пружина» есть «Витки» и «Проволока». Вместе с высотой они определяют, насколько пружина мягкая. «Навивка» задаёт, куда идёт проволока: «Правая», как у обычной пружины сжатия, или «Левая».
Инструмент кромок и экспорт STEP берут пружину её точным телом: круглая проволока по спирали, срезанная ровно с обоих концов. Можно, например, скруглить или снять фаску на этих двух концах проволоки.
Изогнутые трубы
«Изогнутая труба» состоит из участков, до двенадцати: прямой отрезок, за ним изгиб. Для каждого вы задаёте «Длина прямого участка», «Угол изгиба», «Радиус изгиба» и «Угол поворота». Редактируемый участок подсвечен на трубе оранжевым, так что порядок легко отследить. При угле поворота 0° изгиб идёт в плоскости рабочей плоскости, при 90° труба загибается вверх. Профиль может быть круглым, квадратным, шестиугольным или восьмиугольным, внутренний — таким же, а труба может быть и сплошной. Если труба наезжает сама на себя, layerling предупредит.
Переход
«Переход» соединяет контур снизу с контуром сверху, как loft в Fusion: переходник шланга с одного диаметра на другой, квадратный вентилятор на круглый воздуховод, стойка, которая кверху становится круглой. Для каждого конца выберите «Нижний контур» и «Верхний контур»: «Круг / эллипс», «Прямоугольник» с параметром «Радиус нижних углов» или «Многоугольник» с указанием числа углов, а также ширину и длину каждого конца и высоту. «Смещение верха по ширине» и «Смещение верха по длине» смещают верхний конец в сторону, создавая наклонный переход; нижний конец остаётся на месте.
«Толщина стенок (0 = сплошное)» превращает тело в трубу, открытую сверху и снизу. Отверстие на обоих концах меньше на толщину стенки (измеряется поперёк); там, где стенка наклонена, она немного тоньше. Потяните рамку больше — оба конца растут вместе с ней, а радиус углов и стенка сохраняют размер.
«Плавность перехода (%)» делает переход плавным. При значении 0 стороны идут прямо от низа к верху, как у конуса. При 100 они выходят из обоих концов вертикально, а размер меняется между ними по S-образной кривой: переходник шланга плавно расширяется от узкой трубы к широкой, а не идёт раструбом, как воронка. Промежуточные значения ползунка смешивают два режима. Плавный переход работает вместе с «Толщина стенок (0 = сплошное)», скручиванием, наклоном и боковым смещением; труба со стенкой остаётся открытой с обоих концов. Это точное тело, как и прямое, поэтому его кромки можно обработать фаской и скруглением, но строится оно через несколько сечений и считается чуть дольше.
«Скручивание» равномерно поворачивает сечение вокруг вертикальной оси при подъёме, до 360° в любую сторону; стороны при этом закручиваются. «Наклон верха, вперёд/назад» и «Наклон верха, влево/вправо» наклоняют верхний конец, до 45°: положительное значение поднимает его переднюю кромку или правую сторону. Промежуточные сечения наклоняются на свою долю, поэтому стенка плавно переходит в наклон. Самая высокая точка остаётся на заданной высоте. Если высота станет настолько малой, что наклонённый конец уйдёт под стол, наклон уменьшается, пока всё не поместится. Изгиб по траектории — например колено трубы — переход не строит.
Переход — точное тело, и скрученное, и наклонённое: его кромки принимают фаску и скругление, и экспорт STEP его сохраняет. Добавьте, как обычно, фланец с отверстиями под винты и сгруппируйте их.
Gridfinity
Фигура «Gridfinity» создаёт детали для открытой системы хранения Зака Фридмана: контейнеры на сетке 42 мм, которые встают в базовую плиту и ставятся друг на друга. Размеры следуют опубликованной спецификации Gridfinity, поэтому контейнер из layerling подходит к базовой плите, сделанной в другом генераторе, и наоборот. В поле «Тип» выберите:
- «Контейнер»: контейнер с ножкой под каждой ячейкой сетки. «Ячеек по ширине» и «Ячеек по глубине» считают ячейки по 42 мм (контейнер на 0,5 мм меньше: 41,5 мм на одну ячейку); каждая единица высоты («Единиц высоты») — 7 мм, не больше 20. «Штабельный бортик» сверху стенки принимает ножки следующего контейнера и делает контейнер выше на 4,4 мм: контейнер высотой 3 единицы с бортиком — 25,4 мм. Если включить «Отверстия под магниты», в каждом углу каждой ножки появляется отверстие под магнит 6 × 2 мм.
- «Базовая плита»: плита, в которую встают контейнеры, высотой 5 мм, с гнездом на каждую ячейку сетки. Это открытая рамка без дна и без отверстий под магниты.
Размер всегда кратен целым ячейкам (или клеткам по 21 мм на половинной сетке, см. ниже), до 6 × 6 (252 мм — помещается на стол 256 мм); при перетаскивании маркера размер привязывается к ближайшей ячейке. Стенка (0,95 мм), дно (1,2 мм) и глубина отверстий под магниты (2,4 мм) не входят в спецификацию; стенка и отверстия неизменны, а дно можно поднять (см. ниже); отверстия под винты M3 из спецификации не делаются. Верх бортика острый, как на чертеже спецификации; если принтер его лохматит, скруглите его или снимите фаску инструментом кромок. Контейнер и плита — точные тела, поэтому скругление, фаска и экспорт в STEP с ними работают. Чтобы разделить контейнер, сгруппируйте с ним тонкие бруски («Куб») как перегородки: ставьте их на дно, на высоту 5,95 мм (или на поднятое дно), а у контейнера с бортиком их верх держите хотя бы на 0,5 мм ниже отметки 7 мм на единицу высоты, считая от низа контейнера (20,5 мм для 3 единиц): ножки следующего контейнера входят в него на 0,35 мм. Печатайте контейнеры и плиты без поддержек, в том положении, в каком они стоят на столе.
Контейнер можно сделать и на половинной сетке: включите «Половинная сетка (21 мм)», и «Ячеек по ширине» и «Ячеек по глубине» будут считать клетки по 21 мм, до 12 (те же 251,5 мм, что и 6 ячеек). У каждой клетки своя ножка шириной 20,5 мм вверху, со ступенями из спецификации, и четыре такие ножки встают в одно гнездо обычной базовой плиты, так что контейнер в 1½ или 2½ ячейки помещается рядом с целыми. При включении контейнер сохраняет свой контур (2 ячейки становятся 4 половинными); при выключении нечётное число клеток округляется вверх до целых ячеек. Бортик, как и раньше, идёт по контуру контейнера. Если включить «Отверстия под магниты», каждая ножка получает одно отверстие в 2,5 мм от своей середины по обеим осям в сторону того угла своей клетки, который лежит на сетке 42 мм, считая от левого заднего угла контейнера: отверстия совпадают с отверстиями базовой плиты с магнитами из другого генератора, если этот угол стоит на углу сетки; контейнер с нечётным числом клеток можно и развернуть, чтобы этот угол стоял на углу сетки спереди справа. Базовая плита остаётся на сетке 42 мм. Половинная сетка не входит в спецификацию.
У контейнера высотой от 3 единиц вдоль внутренних стенок могут быть полки для этикеток: включите «Полка для этикетки сзади», «Полка для этикетки спереди», «Полка для этикетки слева» или «Полка для этикетки справа», в любом сочетании. У каждой включённой полки свои «Ширина полки», «Длина полки» и, для более короткой полки, «Положение полки»; настройки углов под ними действуют на все полки. Полка сверху плоская для этикетки, спереди у неё прямая полоса 1,2 мм, а её низ поднимается под углом 36 градусов. Её верх лежит на 0,85 мм ниже отметки 7 мм на единицу высоты, считая от низа контейнера (20,15 мм при 3 единицах), поэтому ножки контейнера, поставленного на бортик, остаются в 0,5 мм от неё. Контейнер ниже 3 единиц полок не показывает; с 3 единиц они появляются снова. Полок для этикеток в спецификации нет.
«Ширина полки» задаёт, насколько полка выступает внутрь: 14 мм, не больше 17,2 мм в контейнере высотой 3 единицы (с поднятым дном меньше) и 16,8 мм для двух полок друг напротив друга в контейнере глубиной в 1 единицу при углах 2 мм. Если «Длина полки» равна 0, полка идёт от стенки до стенки. У более короткой, не меньше 10 мм, появляется «Положение полки»: оно сдвигает её от середины стенки, на задней и передней стенках вправо, как их показывает вид спереди, на боковых вперёд. Конец, подошедший к стенке ближе чем на 1 мм (с бортиком 1,8 мм, потому что его опора там выступает внутрь) или заканчивающийся на полке этой стенки, доходит до неё, а две полки, сходящиеся в углу, соединяются в одну. Там, где полка встречается со стенкой или другой полкой и есть место, угол скругляется или срезается фаской: это выбирается в поле «Углы полки» («Скругление» или «Фаска»), а размер задаёт «Размер углов» (2 мм; при 0 угол остаётся острым). Если выбрано «Скругление», у более короткой полки скругляются и передние углы свободных концов, на тот же размер, но не больше чем на половину её ширины.
Кроме того, у любой внутренней стенки контейнера можно сделать скат для пальцев, чтобы мелкие детали можно было выталкивать вверх по закруглению, а не выковыривать из стыка дна и стенки: включите «Скат для пальцев сзади», «Скат для пальцев спереди», «Скат для пальцев слева» или «Скат для пальцев справа», в любом сочетании. Дно поднимается к стенке по четверти окружности, от стенки до стенки, а два ската на соседних стенках сходятся в их углу. У контейнера со скатом все кромки дна скруглены на 2,8 мм, как его внутренние углы, а скат — это то же скругление, увеличенное у своей стенки. Когда включён хотя бы один скат, под переключателями появляется «Радиус ската», общий для всех: пока вы его не зададите, он равен половине высоты от дна до места, где опора штабельного бортика отходит от стенки, на 1,65 мм ниже отметки 7 мм на единицу высоты, считая от низа контейнера, а у контейнера без бортика до его верха (6,7 мм у контейнера в 3 единицы с бортиком, с поднятым дном меньше). Он не меньше 3,5 мм, остаётся хотя бы на 0,5 мм меньше этой высоты и поперёк контейнера оставляет не меньше 2 мм дна: между двумя скатами напротив друг друга или между скатом и противоположной стенкой. У контейнера в 1 единицу высоты для ската нет места, и переключатели для него не показываются; с 2 единиц они появляются снова. Скаты для пальцев тоже не входят в спецификацию.
Контейнеру можно также поднять дно, чтобы получить заготовку, в которой вырезаются формы: «Высота дна» задаёт высоту дна, считая от низа контейнера (5,95 мм, дно в 1,2 мм на ножках, пока вы её не зададите), и до этой высоты контейнер сплошной. С бортиком дно поднимается до места, где опора штабельного бортика отходит от стенки, на 1,65 мм ниже отметки 7 мм на единицу высоты (19,35 мм у контейнера в 3 единицы), так что бортик остаётся целым, а ножки поставленного на него контейнера остаются в 1,3 мм от дна; без бортика оно поднимается до самого верха, и контейнер становится сплошным блоком. Сгруппируйте с ним отверстия в форме своих инструментов нужной глубины. Скаты для пальцев начинаются на поднятом дне, а полки для этикеток выступают в контейнер меньше, чтобы их низ по-прежнему заканчивался над ним; когда дно не оставляет им места, их переключатели пропадают (выше 15,35 мм и 15,54 мм у контейнера в 3 единицы с бортиком) и возвращаются, когда вы его опустите. У контейнера в 1 единицу высоты с бортиком нет места, чтобы поднять дно, и поле для этого не показывается. Поднятое дно тоже не входит в спецификацию.
Петля
«Петля» печатается одной деталью и потом двигается (печать в сборе): два полотна лежат раскрытыми плоско на столе, а между ними по одной оси чередуются проушины. Штифт принадлежит заднему полотну и проходит с зазором через проушины переднего. Вы задаёте «Длина (ось)», «Ширина в раскрытом виде» и «Диаметр проушины», а также число «Проушины» (нечётное, чтобы штифт держался с обоих концов), «Диаметр оси» и «Толщина полотна».
«Зазор» — это зазор между движущимися частями: вокруг штифта, между проушинами и перед полотнами. При 0,4 мм хорошо настроенный принтер обычно освобождает петлю лёгким поворотом; если части срастаются, увеличьте зазор, если петля болтается — уменьшите. Печатайте петлю лёжа, как она выглядит на столе, без поддержек. В полотна можно добавить отверстия или сгруппировать их в более крупную деталь, например крышку.
Накатка
«Накатка» — круглая ручка с канавками по всей окружности, для головок, колёсиков и рукояток инструмента. В разделе «Узор» вы выбираете «Прямая» — канавки вдоль оси, как на ручке управления, «Перекрёстная» — два ряда наклонных канавок пересекаются в мелкие ромбы, или «Круглая» — канавки и гребни вдоль оси мягкой волной из дуг, приятный хват без острых рёбер. Круглые канавки держатся мельче половины шага, иначе гребни вспучились бы у основания; при слишком большой глубине гребень и вовсе подаётся. Вы задаёте «Диаметр» и «Высота», число «Канавки» и «Глубина канавки»; для перекрёстной накатки ещё и «Угол канавки» к оси. «Фаска на концах» снимает фаску с обоих концов под 45 градусов, как на точёной ручке; при 0 они остаются острыми.
Прямая и круглая накатка — точные тела, поэтому их кромки можно скруглить и снять с них фаску. Перекрёстная накатка остаётся сеткой, потому что точным телом она считалась бы почти минуту при 30 канавках. Для ручки на валу сгруппируйте накатку с отверстием, например с «Резьба», настроенной как резьбовое отверстие. Канавки мельче 0,4 мм почти ни один принтер не печатает чисто, и layerling не ставит их по окружности ручки ближе 0,8 мм: на тонкой ручке канавок получится меньше.
Ласточкин хвост
«Ласточкин хвост» — это соединение, в котором две детали заходят друг в друга и могут сдвигаться только вбок. Вы задаёте ширину у широкого конца, «Ширина шейки» и длину хвоста. Скопируйте хвост для другой стороны и сделайте копию отверстием: тогда «Зазор для отверстия» даёт небольшой люфт, чтобы соединение не заклинило после печати.
Каплевидное отверстие
Отверстие, лежащее на боку, при печати получает сверху мост, и мост провисает. Поэтому у «Каплевидное отверстие» сверху есть остриё: каждый слой опирается на нижележащий, и отверстие получается достаточно круглым без поддержек. Задайте «Диаметр (круглая часть)» по размеру отверстия — около 3,4 мм для винта M3 — и «Длина отверстия» достаточной длины, чтобы пройти деталь насквозь. «Угол кончика» равен 90°, поэтому боковые стороны сходятся под 45°. Большинство принтеров справляется с этим чисто; более плоское остриё требует больше высоты, более крутое её экономит.
Сделайте каплевидное отверстие отверстием и сгруппируйте его с деталью. Его длина идёт по глубине, а остриё смотрит вверх. Для отверстия в другом направлении поверните его на 90° вокруг вертикальной оси.
Резьбовое отверстие, лежащее на боку, точно так же провисает сверху. Сделайте для него своё каплевидное отверстие: добавьте отверстие «Каплевидное отверстие», у которого «Диаметр (круглая часть)» равен сердцевине резьбы — диаметру, который оставляют свободным её зубья (около 8,4 мм для M10), — той же длины, что и резьбовое отверстие, и выделите оба. Нажмите «Выровнять» и выровняйте их по середине: середина каплевидной фигуры — это середина её круглой части, а не габаритной коробки с остриём, поэтому два круга ложатся друг на друга, — и сгруппируйте оба с деталью. Резьба вырезается как обычно, а остриё открывает верх отверстия, поэтому печать идёт без поддержек.
Цековка и зенковка
Головка винта часто не должна выступать. «Цековка» вырезает круглое гнездо под винт с внутренним шестигранником (DIN 912), «Зенковка» — конус под винт с потайной головкой (DIN 7991). Оба стоят головкой вверх: «Диаметр головки» — диаметр гнезда или конуса, «Диаметр стержня» — отверстие под ним, «Общая длина» — вся длина. У цековки вы задаёте «Глубина головки», у зенковки — «Угол конуса» (90° подходит для винтов с потайной головкой). Значения по умолчанию подходят для винта M3.
«Двойная зенковка» — отверстие с фаской с обеих сторон, для пластины, которая должна аккуратно выглядеть и спереди, и сзади: на каждом конце конус раскрывается до «Диаметр головки», а между ними лежит «Диаметр стержня». «Угол конуса» и «Общая длина» вы задаёте как раньше. Если отверстие слишком короткое для двух целых конусов, они сходятся посередине под этим углом, и стержень остаётся шире заданного: головка 10 мм, стержень 6 мм, 90° и длина 2 мм дают два конуса от 10 до 8 мм. Как выемку её проводят сквозь деталь, как и остальные.
Сделайте фигуру отверстием и сгруппируйте её с деталью. Пусть её верх немного выступает над поверхностью, на которой должна сидеть головка, чтобы гнездо открылось чисто. Для гнезда под шестигранную гайку используйте «Многоугольник» с шестью сторонами в роли отверстия.